


Katalizator SCRF (DPF pokryty bazą Cu-Fe).
Katalizatory SCRF integrują funkcjonalność SCR bezpośrednio z filtrem cząstek stałych (DPF), łącząc redukcję NOx i filtrację cząstek stałych w jedn...
Kiedy integrator układu wydechowego lub inżynier zaopatrzenia ocenia katalizator, pierwszym komponentem, który jest określany, jest zwykle powlekane metodą mycia podłoże. Jednak częścią, która fizycznie łączy podłoże z układem wydechowym, chroni je przed wibracjami i szokiem termicznym oraz określa, czy cały zespół przetrwa przejechanie 150 000 km soli drogowej, cykle cieplne i uszkodzenia mechaniczne, to obudowa katalizatora. Jeśli geometria powłoki jest nieprawidłowa, podłoże pęka. Jeśli spoina jest nieszczelna, emisje omijają katalizator. Jeśli materiał nie jest określony, korozja przebije obudowę na długo przed dezaktywacją metali szlachetnych.
W tym przewodniku wyjaśniono, do czego właściwie służy obudowa katalizatora, jak wybrane materiały i metody produkcji wpływają na trwałość oraz jakie dokładnie parametry techniczne należy wysłać producentowi, gdy potrzebna jest niestandardowa obudowa katalizatora do programu OEM lub na rynek wtórny.
Obudowa katalizatora to zewnętrzna metalowa obudowa otaczająca podłoże katalizatora, którym jest zazwyczaj struktura ceramiczna o strukturze plastra miodu lub metalicznej folii. Pełni jednocześnie trzy funkcje:
Katalizatory stanowią standardowe wyposażenie pojazdów osobowych na rynku amerykańskim od 1975 r., kiedy przepisy EPA po raz pierwszy nakazywały kontrolę emisji. W nowoczesnych silnikach benzynowych płaszcz musi tolerować typowy zakres temperatur roboczych od 400 do 900°C podczas normalnej jazdy, z okazjonalnymi skokami powyżej temperatury występującej w warunkach dużego obciążenia lub podczas regeneracji. W tym samym okresie eksploatacji powłoka musi kompensować różnicę w rozszerzalności cieplnej pomiędzy obudową metalową a podłożem ceramicznym, dlatego pomiędzy nimi zawsze umieszcza się matę amortyzującą. Prawidłowo zaprojektowana skorupa to zatem nie tylko pojemnik; jest to element konstrukcyjny, który bezpośrednio wpływa na żywotność i zgodność z przepisami całego układu kontroli emisji.
Kompletny zespół obudowy katalizatora nie jest pojedynczym wytłoczonym kawałkiem metalu. Jest to zespół spawany wykonany z kilku uformowanych części, z których każda służy określonemu celowi.
Główny cylindryczny lub owalny korpus, który owija podłoże. Jego średnica wewnętrzna musi być dopasowana do zewnętrznej średnicy podłoża, grubości maty montażowej i kontrolowanego luzu ściskającego. Na przykład w przypadku podłoży ceramicznych o średnicy zewnętrznej 118,4 mm, średnica wewnętrzna skorupy jest zwykle tak dobierana, aby po puszkowaniu uzyskać określoną gęstość maty, zwykle w zakresie od 0,4 do 0,7 g/cm². Luz ten jest jednym z najważniejszych wymiarów projektowych w całym zespole.
Są to zwężające się sekcje wlotowe i wylotowe, które przechodzą od korpusu do średnicy rury wydechowej. Kąt stożka wpływa na rozkład przepływu spalin po powierzchni podłoża. Zbyt agresywny kąt powoduje nierówny przepływ i zwiększone przeciwciśnienie.
Oddzielna metalowa osłona, zwykle ze szczeliną powietrzną, która obniża temperaturę podwozia i chroni otaczające elementy przed promieniowaniem cieplnym.
Kołnierze ze śrubami lub zaciskami łączą zespół z układem wydechowym. Wsporniki montażowe przenoszą ciężar konwertera i izolują go od nadmiernych drgań.
Kupując element spawany od producenta katalizatora, np monolityczny zespół spawany katalizatora kupujesz kompletny pakiet: skorupę, stożki, kołnierze i elementy montażowe. Tolerancja średnicy wewnętrznej oraz koncentryczność korpusu względem stożków decydują o tym, czy zmontowany konwerter będzie można zamontować bez dodatkowych podkładek.
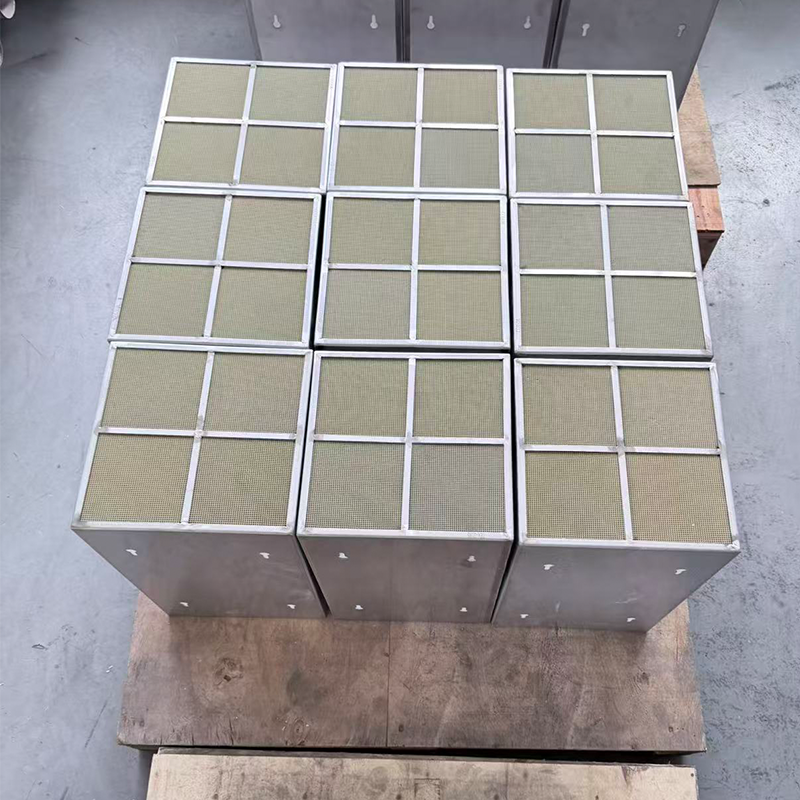 Hurtowa fabryka spawanych elementów z katalizatorem monolitycznym, dostawcy - Longyou Shuochun Longyou Shuochun New Materiał Technology Co., Ltd jest hurtowym dostawcą zgrzewanych elementów katalizatora monolitycznego w Chinach i katalizatorem monolitycznym ... Zobacz produkt →
Wybór odpowiedniego materiału powłoki katalizatora to kompromis pomiędzy odpornością na korozję, tolerancją temperatury, kosztem i oczekiwaną żywotnością. Nie ma uniwersalnego materiału, ale istnieją jasne wytyczne dotyczące zastosowania.
| Material | Limit temperatury | Odporność na korozję | Koszt względny | Najlepiej nadaje się do |
|---|---|---|---|---|
| Stal nierdzewna 409 | ~850°C w trybie ciągłym | Dobrze radzi sobie z kondensatem spalin i solą drogową | Umiarkowane | Samochody osobowe, lekkie ciężarówki, większość zastosowań drogowych |
| Stal nierdzewna 304 | ~900°C w trybie ciągłym | Doskonała ogólna odporność na korozję, dobra odporność na wżery | Wysoka | Wysoka-temperature applications, marine environments, off-road equipment |
| Stal aluminiowana | Skuteczność ~650°C | Początkowo dobry, ulega degradacji w miarę utleniania się powłoki aluminiowej | Niski | Programy wrażliwe na koszty, maszyny nieporuszające się po drogach, zastosowania o krótkiej żywotności |
W przypadku pojazdów drogowych standardową branżą jest stal nierdzewna 409. Zawiera około 11% chromu, który zapewnia wystarczającą odporność na utlenianie w temperaturach spalin i dobrą odporność na kwaśny kondensat tworzący się w zimnym układzie wydechowym. W środowiskach o wysokiej temperaturze lub wysoce korozyjnych do stali nierdzewnej 304 dodaje się nikiel i więcej chromu, co poprawia zarówno wytrzymałość w temperaturze, jak i odporność na wżery spowodowane solą drogową. Dlatego wiele zastosowań ciężkich i morskich określa 304.
Stal aluminiowana jest opłacalną alternatywą, ale jej żywotność jest ograniczona przez ochronną powłokę aluminiową. Gdy powłoka dyfunduje lub utlenia się pod wpływem długotrwałego ciepła, stal podstawowa szybko koroduje. Pozostaje praktycznym wyborem w przypadku niedrogiego sprzętu o określonej żywotności, takiego jak niektóre maszyny budowlane lub agregaty prądotwórcze, w których temperatura spalin rzadko przekracza 600°C.
Trend regulacyjny ma tutaj znaczenie. Bardziej rygorystyczne normy, takie jak Euro 6, wymagają, aby katalizatory utrzymywały wydajność konwersji przez dłuższy okres trwałości, co skłania producentów OEM do stosowania korpusów ze stali nierdzewnej wyższej jakości. A Podłoże metalowe spełniające normę Euro 6 wymaga również materiału powłoki, który wytrzyma wyższą stabilność temperaturową podłoży z folii metalowej, bez korozji i osadzania się kamienia. Jeśli Twój program jest ukierunkowany na normę Euro 6, zaplanuj obudowę ze stali nierdzewnej zamiast stali aluminiowanej.
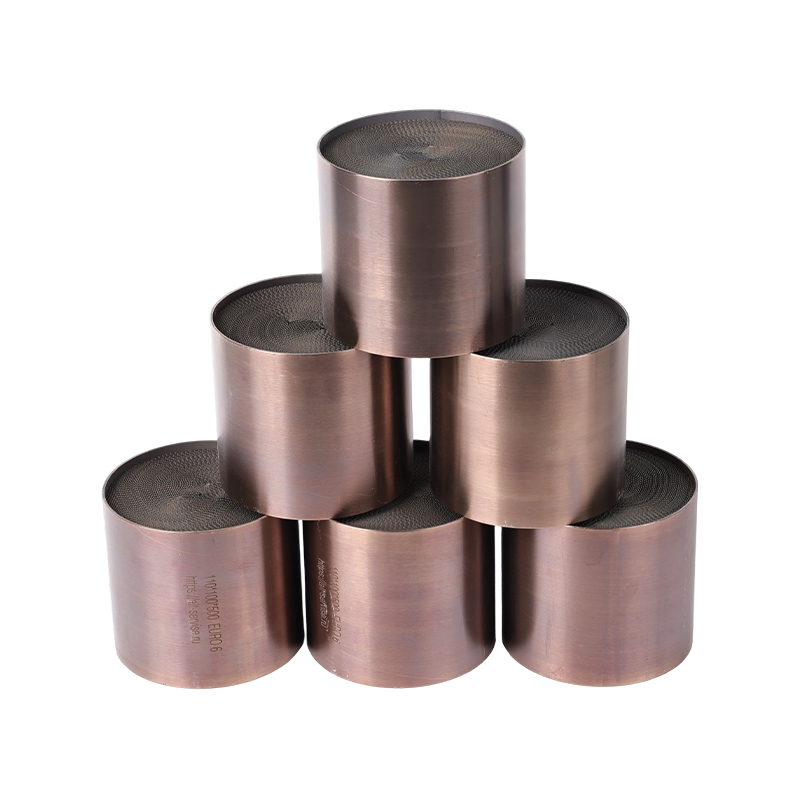 Hurtownia Podłoża metaliczne o wysokiej zawartości metali szlachetnych – norma Euro 6 Fakt Longyou Shuochun New Material Technology Co., Ltd jest hurtownią w Chinach Podłoże metaliczne o wysokiej zawartości metali szlachetnych – standard Euro 6... Zobacz produkt →
Powłoka nie jest projektowana oddzielnie. Musi być zaprojektowany z myślą o konkretnym typie podłoża, którym jest rdzeń ceramiczny lub metalowy o strukturze plastra miodu. Metoda integracji różni się znacząco w zależności od dokonanego wyboru.
Podłoża ceramiczne, takie jak kordieryt, są sztywne, ale kruche. Pod wpływem ciepła rozszerzają się znacznie mniej niż stalowa skorupa. Aby je bezpiecznie utrzymać, wokół podłoża owinięta jest pęczniejąca lub niepęczniejąca mata, a następnie owinięte opakowanie jest wciskane lub wciągane do skorupy. Mata stosuje równomierny docisk, który zabezpiecza podłoże przed wibracjami i kompensuje różnicę w rozszerzalności cieplnej. Otulina musi zatem posiadać precyzyjnie kontrolowany obwód wewnętrzny i czystą powierzchnię wewnętrzną, pozbawioną odprysków spawalniczych czy zadziorów, które mogłyby rozerwać matę podczas montażu.
Podłoża metalowe, wykonane z falistej i płaskiej folii metalowej, są bardziej plastyczne i wytrzymują mechaniczne mocowanie. Często są przyspawane bezpośrednio do korpusu skorupy lub mocowane z ciasnym pasowaniem wciskowym. Taka konstrukcja eliminuje matę i poprawia przenoszenie ciepła, ale oznacza, że powłoka musi ściśle odpowiadać rozszerzalności cieplnej metalowego rdzenia. Jeśli otoczka rozszerza się bardziej niż rdzeń, podłoże rozluźnia się; jeśli rozszerza się mniej, podłoże się wygina. Dostawca musi znać gatunek materiału podłoża i gęstość komórek, aby wybrać grubość powłoki i materiał, który przemieszcza się termicznie.
Powłoka oddziałuje również z procesem powlekania. Podłoże powlekane metodą wash powlekane zmienia nieznacznie wymiary, ponieważ aktywna powłoka dodaje cienką warstwę do ścian kanałów. Jeśli powłoka jest dostosowana do podłoża niepowlekanego, powlekana jednostka może mieć większą kompresję maty niż zamierzono, zwiększając ryzyko pękania podczas cykli termicznych. Z tego powodu A zespół katalizatora trójdrożnego należy zawsze dobierać w oparciu o wymiary wykończonego, pomalowanego na sucho podłoża, a nie wymiary gołego podłoża. Gdy ten sam producent wykonuje zarówno powłokę, jak i montaż powłoki, to niedopasowanie jest łatwe do kontrolowania.
 Producenci, dostawcy niestandardowych trójdrożnych katalizatorów Longyou Shuochun New Material Technology Co., Ltd. to chińscy producenci trójdrożnych katalizatorów samochodowych i niestandardowych trójdrożnych katalizatorów katalitycznych... Zobacz produkt →
Proces produkcji obudowy konwertera zależy od jej kształtu i objętości. Zrozumienie procesu pomaga ocenić możliwości dostawcy i sprawdzić jakość we właściwych punktach kontrolnych.
Okrągłe lub owalne skorupy o dużej objętości powstają poprzez tłoczenie, często z dwóch połówek zespawanych ze sobą wzdłużnie, lub przez narysowanie miseczki, która jest następnie przycinana. Tłoczenie zapewnia ścisłą powtarzalność wymiarową, co jest istotne w przypadku montażu wielu identycznych jednostek na jednej linii.
W przypadku mniejszych ilości lub niestandardowych średnic blacha płaska jest zwijana w cylinder i zamykana spoiną wzdłużną. Następnie stożki, kołnierze i wsporniki są dodawane poprzez spawanie obwodowe. Walcowane płaszcze mają bardziej elastyczną średnicę i długość, co czyni je standardowym rozwiązaniem w przypadku niestandardowych elementów katalizatora.
Kluczowe cechy dotyczące wymiarów i integralności są proste, ale każda z nich wymaga określonej metody kontroli:
Wybierając dostawcę, który wykonuje zarówno formowanie skorupy, jak i spawanie podczas montażu końcowego, skracasz pętlę sprzężenia zwrotnego pomiędzy wymiarami skorupy a wynikami montażu. A Element spawany TWC producent, który spawa płaszcz, stożki i kołnierze w jednym zakładzie, może skorygować problemy z tolerancją w trakcie produkcji, zamiast je znajdować po przybyciu jednostek do własnego zakładu montażowego.
Nawet dobrze zaprojektowana obudowa konwertera może ulec awarii. Rozpoznanie trybów awarii ma znaczenie, ponieważ strategia naprawy różni się w zależności od tego, czy uszkodzoną częścią jest powłoka czy podłoże.
W przypadku uszkodzenia łuski zwiększa się hałas wydechu i pod pojazdem można wyczuć zapach nierozcieńczonych spalin. Jeśli uszkodzenie polega na prostym wycieku w pobliżu korpusu płaszcza, ale podłoże pozostaje nienaruszone, wymiana samego zespołu płaszcza jest znacznie bardziej ekonomiczna niż wymiana całego konwertera. Zamienne konwertery OEM mogą być niezwykle drogie, a niektórzy właściciele pojazdów zgłaszają, że na niektórych platformach koszty przekraczają 4700 USD za stronę. Zaopatrzenie się w samodzielną konstrukcję spawaną jako część serwisową jest często praktyczną alternatywą.
Jeśli jednak awaria powstała na skutek zapadnięcia się lub częściowego zablokowania podłoża, konwerter wymaga całkowitej wymiany. W takim przypadku potrzebny jest kompletny zespół katalizatora, a nie tylko skorupa. Jeżeli powłoka uległa uszkodzeniu na skutek uderzeń mechanicznych, przed ponownym użyciem należy sprawdzić podłoże pod kątem pęknięć. W większości awarii spowodowanych korozją katalizator może nadal być aktywny chemicznie, co oznacza: Element spawany TWC czystsze rozwiązanie stanowi połączenie nowej powłoki z katalizatorem zastępczym.
Niejasne zapytanie o obudowę katalizatora gwarantuje powolną i nieprecyzyjną wycenę. Im szybciej określisz pełny kontekst montażu, tym dokładniejsze będą ceny dostawcy i czas realizacji. Podaj co najmniej następujące informacje:
Jeśli zaopatrujesz się u producenta katalizatorów, który dostarcza również kompletne komponenty katalizatora, możesz jeszcze bardziej uprościć proces, tak jak w przypadku Element spawany TWC options które obejmują obudowę, katalizator i elementy montażowe w jednym numerze części.
Zastosowania agregatów prądotwórczych ilustrują potrzebę przejrzystości specyfikacji. Duże jednostki stacjonarne i małe jednostki mobilne stawiają obudowę bardzo różne wymagania termiczne i wibracyjne. Obudowa współpracująca z generatorem o mocy 1000 kW z wytrzymałym tłumikiem będzie radykalnie różnić się od obudowy zastosowanej w zestawie rezerwowym o mocy 20 kW, zarówno pod względem średnicy, jak i grubości materiału. Im dokładniej zdefiniujesz punkt pracy, tym lepiej wydajność płaszcza i katalizatora będzie odpowiadać aplikacji.
Rozróżnienie pomiędzy kupnem obudowy od wytwórcy czystej blachy a zakupem jej od producenta katalizatora ma większe znaczenie w praktyce, niż mogłoby się wydawać na papierze.
Kiedy jeden dostawca dokonuje wyboru podłoża, powlekania katalitycznego, puszkowania i spawania powłoki, łańcuch tolerancji wymiarowej jest zamknięty w ramach jednego systemu jakości. Ostateczna średnica powlekanego podłoża, ściskanie maty i wewnętrzna średnica powłoki są traktowane jako jeden projekt. Jeśli podczas montażu pojawi się problem, nie ma sporu o to, kto jest właścicielem tolerancji. Skraca to czas inżynierii poświęcony na uzgadnianie arkuszy danych od wielu dostawców.
Wysyłka gołego podłoża do jednego miejsca w celu pokrycia, a następnie do warsztatu metalowego w celu konserwowania zwiększa zarówno koszty logistyki, jak i ryzyko uszkodzeń podczas obsługi. Konsolidacja tych etapów skraca czas realizacji i zmniejsza wymagania dotyczące bufora zapasów.
Norma emisji, taka jak Euro 6, nie jest właściwością samego podłoża. Katalizator, powłoka, mata i mocowanie muszą działać jako system, aby utrzymać wydajność konwersji przez wymagany okres trwałości. Producent, który buduje kompletny zespół, może przeprowadzić lub koordynować odpowiednie testy walidacyjne i udokumentować, że konkretna kombinacja powłoki i powlekanego podłoża spełnia normę.
Dla producenta OEM lub integratora układu wydechowego praktyczna konsekwencja jest następująca: zapytaj swojego dostawcę, czy może dostarczyć cały pakiet katalizatora, od podłoża i powłoki po zespawany zespół obudowy. Kiedy taka możliwość istnieje, powłoka przestaje być oddzielnym elementem źródłowym i staje się częścią pojedynczego odpowiedzialnego komponentu, co zwykle jest lepszą decyzją inżynierską.

Katalizatory SCRF integrują funkcjonalność SCR bezpośrednio z filtrem cząstek stałych (DPF), łącząc redukcję NOx i filtrację cząstek stałych w jedn...

Trójdrożny katalizator składa się zazwyczaj z metalowej obudowy, podłoża i maty wewnętrznej. Metalowa obudowa jest zazwyczaj wykonana z dwuwarstwow...

Zespoły spawane filtra cząstek stałych (GPF) to precyzyjne moduły, które integrują filtrację, czujniki, połączenia mechaniczne i zarządzanie temper...

Zespoły spawane filtra cząstek stałych (DPF) to krytyczne moduły mechaniczne w układzie wtórnej obróbki spalin, umożliwiające skuteczne wychwytywan...

Trójdrożny konwerter katalityczny bardzo dużego agregatu prądotwórczego to urządzenie zdolne do przekształcania szkodliwych gazów spalinowych — tak...

Podłoże metaliczne o wysokiej zawartości metali szlachetnych – norma Euro 6, to wydajny nośnik katalityczny o strukturze plastra miodu, zaprojektow...
Katalizatory selektywnej redukcji katalitycznej (SCR). to najpowszechniej st......
READ MOREWprowadzenie: Co to jest katalizator utleniania DOC? Katalizator utleniający w oleju nap......
READ MOREOsiągnięcie integralności strukturalnej i optymalnego przepływu spalin w sprzęcie do kontr......
READ MOREWysokowydajna ceramika specjalna to klasa wysokowydajnych materiałów ceramicznych wytwarzanych z ......
READ MOREOgraniczanie niebezpiecznych emisji spalin z silników spalinowych wymaga zespołu oczyszczania ......
READ MOREProgram oczyszczania spalin zwykle na własnej skórze odkrywa potrzebę zastosowania niestandard......
READ MORE